发布日期:2026-10-22 10:30:31 浏览次数:
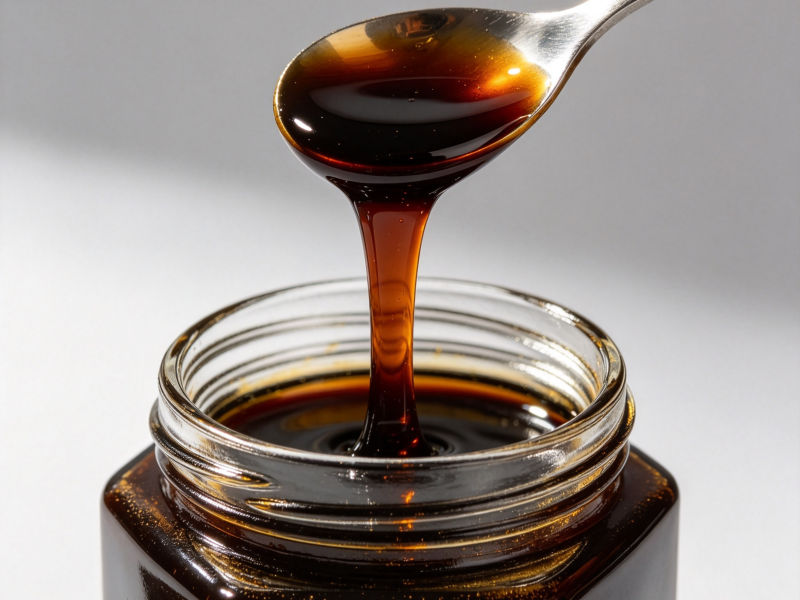
在药食同源代工行业,有一个让品牌方极其崩溃的“翻车”现象:打样时,工厂寄来的样品挂旗拉丝、晶莹剔透,看着极有质感;结果大货到了,一开罐,膏体稀薄如水,舀起来像糖浆,完全没有膏方的厚重感。
遇到这种情况,如果代工厂的回复是“配方没变”或者“这批原料水分有点大”,品牌方就要高度警惕了。因为膏体从“稠”变“稀”,除了极少数工艺参数没调准之外,更残酷的真相往往藏在成本和设备的物理差异里。
结合代工生产的实际情况,这种现象背后通常有两大核心原因。
原因一:行业黑幕——低价抢单后的“降本”魔术
这是最恶劣、但在低价竞争圈里最真实的情况。
有些代工厂为了抢下客户,在报价时把价格压到了成本线以下。品牌方以为捡了便宜,但工厂是不可能自己贴钱做生意的。等真正上大产线时,为了把利润抠出来,工厂就会在投料上动手脚。
膏方的“稠”,本质上是药食同源原料经过长时间熬煮、浓缩后形成的固形物。为了省成本,有些工厂会大幅减少昂贵的阿胶、黄精、茯苓等核心原料的投料比例,取而代之的是大量的麦芽糖浆、果葡糖浆或者水。
糖浆的成本极低,加进去既能增加重量,又能提供一点甜味。但糖浆的粘稠度和天然多糖、胶质熬出来的“膏”完全是两码事。这种大货,说好听点叫膏方,说难听点就是加了点中药味的糖水。 这种“偷工减料”导致的大货变稀,品牌方怎么调工艺都没用,因为源头上的“料”就不够。
原因二:物理现实——小锅和大罐的传热效率差异
抛开造假不谈,就算代工厂老老实实按配方投料,如果工艺参数没有经过中试放大,大货依然会变稀。
实验室打样,用的是几十升的小锅;大产线用的是几百升甚至上吨的夹套浓缩罐。
小锅的表面积相对体积更大,受热快、搅拌匀,水分蒸发得非常均匀,师傅很容易就能熬出“挂旗”的状态。
但在大罐里,情况完全不同。大罐的传热效率差,靠近罐壁的料已经沸腾甚至快焦了,罐中心的温度可能还没达标;物料在大罐里的流动性变差,水分的蒸发速度跟不上小锅。如果操作工直接照搬打样时的“熬制时间”,到点就出锅,大货里的水分根本没有被充分蒸发掉。没有经过工艺参数的重新匹配,直接拿实验室的数据去套大罐,出锅的膏体必然偏稀。
真正靠谱的工厂,怎么保证大货不翻车?
面对样品与大货的落差,正规代工厂会用两把锁把品质卡死。
第一把锁:守住成本底线,拒绝无底线的低价内卷。
当客户提出远超行业常理的低价要求时,靠谱的工厂会直接拒绝,或者明确告知“这个价格做不了全料膏方”。为了保证产品的滋补价值,核心原料的投料比是一分都不能少的。
第二把锁:用“数据指标”替代“经验判断”。
大产线的收膏,绝不能只靠师傅看一眼“挂旗”就出锅。在康瑞生物的生产线上,收膏环节引入了相对密度计。不管是小锅还是大罐,因为传热效率不同导致熬制时间有长有短,但最终以数据为准——只要膏体的相对密度没达到设定的标准区间,就不准停火。这种用客观数据去逼平设备差异的方式,才能确保大罐里熬出来的膏,和小样一样晶莹剔透。
品牌方如何避坑?
不要迷信极端低价。算一下核心原料的市场价,如果代工报价连买原料都不够,那大货大概率就是糖水。
一定要看大货的工艺验证。打样满意后,问问代工厂:“大罐生产时,收膏密度和小样怎么对齐?” 如果对方支支吾吾只能靠“师傅盯着看”或者“熬够几个小时就行”,那大货变稀只是时间问题。
用小批量订单做试金石。先用几百公斤的试产订单,看看工厂在大产线跑出来的东西,到底跟小样有没有差别。
膏方的价值,在于那一口浓缩的精华。因为成本妥协或者工艺不过关,把精华做成了糖水,砸的是工厂的招牌,更是品牌方的命脉。找代工厂,别只看样品多漂亮,要看他敢不敢死磕大货的工艺参数。
截屏,微信识别二维码
微信号:17707127857
(点击微信号复制,添加好友)