发布日期:2026-10-29 14:39:32 浏览次数:
固体饮料OEM项目里,混合均匀度是一个“事后检测很难补救”的指标。一袋冲调粉中营养强化成分或功能性提取物的含量是否与标签一致,单次饮用很难感知,但监管抽检或渠道复检一旦发现同一批次不同袋之间的含量波动,整批产品就面临下架风险。粉已经装入袋中,若发现未混匀,唯一能做的动作是报废。
问题在于,固体饮料生产许可审查细则对混合工艺的要求停留在“应保证物料的混合均匀性”,并未给出统一的可执行数值。混合均匀度能不能守住,取决于代工厂是否有一套经过验证的检测方法和内控标准。
检测指标:RSD与CV回答的是同一个问题
混合均匀度的量化评价,行业通用手段是相对标准偏差(RSD) 或变异系数(CV) 。两者计算逻辑一致:对同一批次不同取样点测得的特征组分含量进行统计分析,以标准差除以均值,得出的百分比越小,说明各点位数据越接近,混合越充分。
判定阈值上,RSD≤5%被普遍视为理想混合状态,超过10%则意味着存在实质性偏析风险。在营养强化乳粉和固体饮料的相关研究中,混合均匀相对标准偏差控制在4%至5%以下,是验证工艺可行的常见口径。对于微量营养素占比较高的配方,这一标准需要收得更紧,因为微量成分一旦分布不均,成品端的含量偏差会被直接放大。
取样逻辑:点位不覆盖设备空间,数据就没有证明力
检测结果是否可信,前置条件是取样是否真实反映了混合机内的物料分布。
只从出料口接一份样送检,无法证明整锅物料是均匀的。规范做法是分层多点取样:在三维运动混合机的料筒上部、中部、下部,以及中心与边缘区域分别设点,覆盖物料在筒内运动的不同轨迹。对于容积较大的设备,取样点需要相应增加。成品端则在同一批次不同包装位置分别取样,对比关键指标的离散程度。
特征指标的选择取决于配方。营养强化型产品测维生素或矿物质含量,植物提取物类产品选定某一特征成分作为示踪指标,常规粉体也可以用水分或粒度分布作为辅助判断。指标可以因配方而异,但取样覆盖设备空间和成品包装分布这一原则不随之改变。
均匀度的前置条件:微量成分的预混逻辑
混合均匀度不是靠总混机“多转几分钟”就能解决的。配方中占比极小的维生素、功能性提取物,如果直接投入主料中总混,分布不均的概率极高。
行业通行的处理方式是等量递增法:先将微量成分与等量辅料预混,混合均匀后再逐级扩大比例,直至预混料达到足够的稀释倍数,再进入总混环节。这一动作增加了工序,但它是微量成分能够均匀分散的前提。预混环节缺失或执行不到位,成品端的RSD数据往往会在抽检时才暴露出问题,而此时已经无法返工。
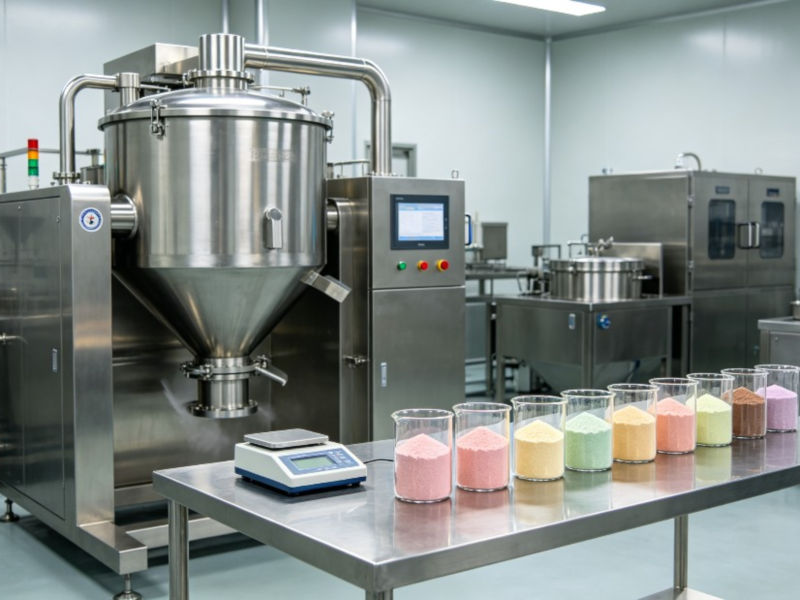
三维运动混合机适用于多组分、比重差异较大的物料体系,但设备能力不能替代工艺设计。装载系数、混合时间与转速需要按具体配方和批量确认,不套用其他产品的参数。装载过满,物料在筒体内缺乏运动空间,混合效率反而下降;混合时间不足,对流不充分;过度混合则可能引发粒径或比重差异导致的二次偏析。
从检测数据回到放行决策
混合均匀度检测的最终意义,是为“这一批半成品能不能进入分装工序”提供放行依据。RSD或CV在控制线以内,半成品进入下道工序;超出控制线,需要回溯预混执行情况、投料顺序、装载量或混合时间,确认原因后处理,而不是带着偏析风险继续分装。
固体饮料OEM的混合均匀度管控,本质上是把“搅拌均匀”从经验判断替换为一套取样有覆盖、检测有指标、判定有数值、异常有处置的闭环。康瑞生物在固体饮料代工项目中,将混合均匀度的验证嵌入从预混、总混到成品分装的连贯流程,用统计学数据而非目视判断来回答“这一批到底匀不匀”。对于品牌方而言,一袋粉背后的RSD数据,比任何关于“设备先进”的描述都更能说明代工厂的交付底线。
截屏,微信识别二维码
微信号:17707127857
(点击微信号复制,添加好友)