发布日期:2026-11-02 13:44:36 浏览次数:
在固体饮料(如代餐粉、草本冲饮、营养粉剂)的代工生产中,配方研发和原料采购往往备受关注,但真正每天在车间里折磨生产主管的,却是最不起眼的“粉尘”。
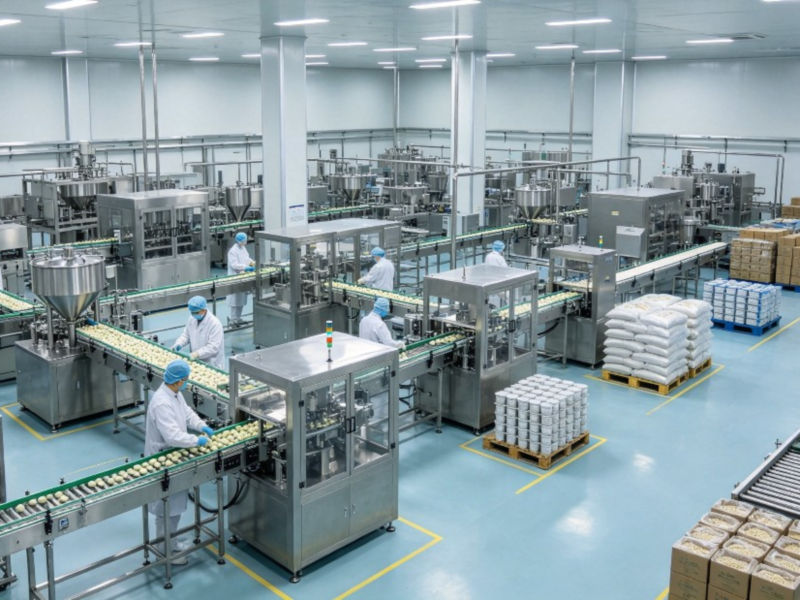
药食同源原料经过粉碎混合后,粉体极细。在总混出料、包装机下料以及条袋成型的过程中,微小的粉末会因为空气流动和静电四处飞扬。这看似只是“车间脏了点”,但背后却隐藏着直接吞噬品牌方利润的三大隐患:物料损耗大、交叉污染风险高、以及致命的“封口夹粉”导致的漏气胀袋。
针对这些极其接地气的车间痛点,康瑞生物在固体饮料代工线的日常运行中,摸索出了一套务实的“降耗与控粉”操作标准。
隐患一:物料损耗与成本失控
很多品牌方在核算成本时,只算了配方比例,却忽略了车间里的“跑冒滴漏”。一锅500公斤的混合粉,如果下料和分装环节粉尘飞扬严重,实际装进袋子里的可能只有480公斤,剩下的全变成了车间设备和地面的积灰。对于高价值的药食同源提取物来说,这直接拉高了单袋成本。
生产端的解法: 控粉不能只靠事后打扫,必须从源头减少粉尘的产生。在设备连接处,重点做好密封性检查,减少粉体下落的落差。更关键的是严格控温控湿(尤其是加强车间除湿),因为粉体一旦吸潮,不仅容易结块堵塞下料口,静电也会随之增加,导致粉末死死吸附在管道内壁,造成严重的物料残留和损耗。
隐患二:致命的“封口夹粉”
在条装固体饮料的生产中,最常见、也最让工厂头疼的客诉就是“漏气”和“胀袋”。消费者拿到手,一撕开发现粉漏了一包,或者放了几个月袋子就瘪了。
这往往不是复合卷膜的质量问题,而是封口处夹了粉。粉末一旦落在热封区域,哪怕只有零点几毫米的一层,也会阻隔上下两层膜的熔合,导致封口强度不达标。肉眼当时看不出来,但在运输震动或货架期内必然会微渗漏。
生产端的解法: 这极其考验包装机的调试功底和工人的操作经验。一方面,在容易扬尘的节点,操作工必须实时盯机,一旦发现封口边缘有粉体堆积,立刻进行清理;另一方面,要根据当批粉体的流动性和松密度,动态调整包装参数。粉体流动性好的配方,下料快,封口区域更容易扬尘,就需要适当放慢包装速度,稍微调高一点热封温度或延长封口时间,确保哪怕有极微量的粉,也能被牢牢压合密封,换取封口的绝对严密。
隐患三:小批量多品种的换线清场难题
药食同源代工经常面临“小批量、多品种”的排产需求。上午做红枣枸杞粉,下午做茯苓薏米粉。如果清场不彻底,下一批粉里混进了上一批的颜色和味道,品牌方收到货一眼就能看出来。
生产端的解法: 在车间管理上,严格执行换线清场SOP。除了对混合机、包装机料仓进行常规的吸尘和擦拭外,重点要用刷子彻底清理下料螺杆、成型器缝隙和热封模具。这些地方极易发生粉体架桥(结块堵塞)。清场完成后,必须由质检员用手电筒检查死角,确认无肉眼可见的残留粉体,才能签字放行进行下一批次生产。
结语:代工没有捷径,只有细节
大健康食品代工,从来不是什么高深莫测的黑科技,它就是由无数个像“控粉”、“防夹粉”、“清死角”这样琐碎、枯燥的细节构成的。
把粉体均匀混好,把每一袋封口封严,把物料损耗降到最低,这就是源头工厂对品牌方最大的负责。不盲目追求高大上的概念,踏踏实实把车间里的粉尘管住,把每一个包装袋的密封性测好,这才是康瑞生物在固体饮料代工赛道上,能够助力品牌方降本增效、稳住复购率的真实底气。
截屏,微信识别二维码
微信号:17707127857
(点击微信号复制,添加好友)