发布日期:2026-11-19 11:21:42 浏览次数:
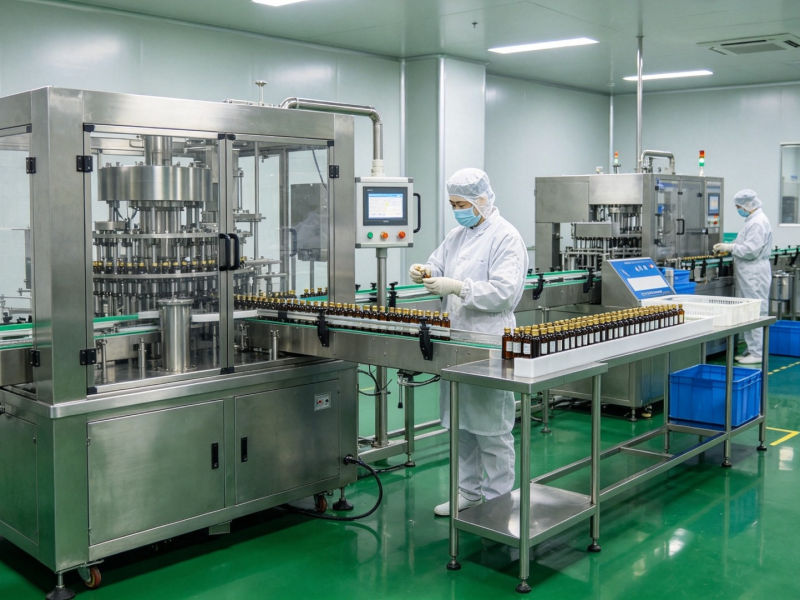
在药食同源口服液、草本饮品的代工生产中,灌装封口是直接决定产品密封性能的核心工序。封口密封性不达标,不仅会造成产品渗漏、货架期内出现氧化变质、微生物超标等问题,还会增加包材损耗与售后客诉成本。针对草本口服液原料成分复杂、品类多样的特点,生产端需建立全流程的渗漏防控体系,从包材校验、设备管控到过程检测多环节发力,保障成品密封品质稳定。
一、包材入厂前置校验,从源头规避适配风险
封口渗漏的隐患,很多在包材入厂阶段就已埋下。瓶口与瓶盖的适配度,是决定密封效果的基础前提。
生产端需建立包材入厂检验标准,针对瓶身、瓶盖、密封胶垫分别核验:
- 核查瓶口端面平整度、螺纹精度,避免瓶口缺口、螺纹错位导致密封面贴合不严;
- 检测密封胶垫的材质硬度、压缩回弹性与耐温性能,确保其适配产品灭菌工艺,高温后仍能保持密封弹力;
- 试装测试瓶盖与瓶口的配合间隙,剔除规格偏差、适配性不达标的包材批次,从源头减少虚封、渗漏风险。
二、灌装工序前置管控,减少瓶口残液干扰
瓶口残留药液是造成封口不严的常见诱因。药液附着在瓶口密封面,会导致胶垫与瓶口之间形成缝隙,灭菌后极易出现微渗漏。
在灌装环节,需通过工艺优化保持瓶口洁净:
- 采用带负压回吸功能的灌装针,灌装结束瞬间回吸余液,避免针头挂液滴落瓶口;
- 针对黏度较高的草本提取液,采用下潜式灌装,针头贴近液面出料,减少药液飞溅与瓶壁挂液;
- 控制灌装时的药液温度,避免温度过高导致封盖后瓶内形成负压,长期储存下出现渗漏风险。
三、设备参数精准固化,统一封口作业标准
封口设备的参数稳定性,直接决定批次间的密封一致性。设备调试随意、参数不固定,很容易出现部分瓶盖扭矩不足、密封不实的问题。
生产中需针对不同包材规格,建立对应的封口参数档案:
- 根据瓶盖材质、口径设定标准旋盖扭矩,将扭矩偏差控制在合理区间,既避免扭矩过小造成松盖渗漏,也防止扭矩过大导致滑牙、瓶盖开裂;
- 每日生产前校准封口设备对位精度,确保瓶盖与瓶口同心,杜绝歪盖、斜盖造成的局部密封失效;
- 定期对设备进行维护校准,保障旋盖机构压力均匀,避免单头设备封口力度不一致。
四、在线检测 + 批次巡检,全时段把控密封质量
仅依靠设备参数管控,无法完全覆盖生产过程中的偶发异常,需搭配多级检测机制,拦截不合格品。
第一道防线为在线视觉检测,实时识别歪盖、高盖、缺盖等外观缺陷,异常产品自动剔除;
第二道防线为批次抽样密封性测试,每小时抽取定量样品,采用负压浸水法检测:将样品置于 - 0.07~-0.08MPa 负压环境中保持规定时间,观察是否有连续气泡溢出,判定密封是否合格;
第三道防线为成品倒瓶静置试验,将封口后的成品倒置存放一定时间,目视检查瓶口是否有渗液痕迹,进一步排查微渗漏隐患。
五、灭菌后复核验证,覆盖全生产周期风险
对于需要经过高温灭菌的口服液产品,灭菌工序的温度、压力变化,可能会对封口密封性造成二次影响,部分常温下合格的产品,灭菌后可能出现微漏。
因此需将灭菌后密封性复核纳入必检流程:
- 每批次灭菌完成后,抽样再次做密封性测试,验证灭菌后的密封稳定性;
- 重点排查瓶盖胶垫高温变形、热胀冷缩导致的密封失效问题;
- 针对不同灭菌工艺,优化封口参数与胶垫选型,确保灭菌前后密封性能均达标。
六、规范作业流程,完善追溯管理机制
除硬件与工艺管控外,标准化的作业管理也是渗漏防控的重要支撑。
- 明确各工序操作规范,操作人员需经培训考核后上岗,杜绝随意调整设备参数;
- 每批次生产完整记录灌装速度、封口扭矩、抽检结果等关键数据,做到工序可追溯、问题可复盘;
- 对渗漏不合格品进行原因分析,反向优化包材标准、设备参数与作业流程,形成闭环改进。
灌装封口工序的渗漏防控,是口服液代工品控体系中的关键一环。作为专注多剂型大健康产品代工的生产企业,我们始终将工序细节管控作为品质提升的核心抓手,持续优化各环节作业标准与检测机制,确保每批次产品密封性能达标,为合作品牌提供稳定、可靠的口服液代工生产服务。
截屏,微信识别二维码
微信号:17707127857
(点击微信号复制,添加好友)